
 中文简体
Uma única válvula de alívio de segurança com mola subdimensionada em um tambor de vapor pode forçar uma usina inteira a ficar off-line. Esse dispositivo, não maior que uma pasta, suporta toda a carga de proteção contra sobrepressão. No entanto, a maioria dos engenheiros de compras gasta menos de 10% do seu tempo de seleção na própria válvula de alívio – até que uma falha catastrófica a transforma numa crise permanente. Este guia resume o processo de decisão em cinco etapas práticas: compreender o princípio operacional, comparar tipos de válvulas, decodificar requisitos ASME e API, combinar materiais com fluidos de processo e quantificar o custo total de propriedade.
Como funcionam as válvulas de alívio de segurança com mola
Uma válvula de segurança com mola equilibra uma mola helicoidal comprimida contra a pressão do processo que atua sobre um disco. A pré-carga da mola define o ponto de abertura. Quando a pressão do sistema excede a pressão definida, o disco levanta e a válvula descarrega. A relação é direta: F_mola = P_set × A_disco , onde A_disc é a área efetiva do disco exposta à pressão de entrada. Assim que o disco se eleva, uma área maior – geralmente toda a face do disco – fica exposta ao fluido que flui, criando uma característica de abertura rápida, comum em válvulas de segurança para fluidos compressíveis.
A sequência segue um ciclo previsível. À medida que a pressão ultrapassa o ponto de ajuste, o disco começa a rachar. Em um serviço com gás ou vapor, o aumento repentino na área exposta empurra o disco totalmente aberto dentro de 3–5% acima do ponto de ajuste. As válvulas de serviço de líquidos, entretanto, usam uma abertura mais gradual porque o fluido é incompressível e a elevação total repentina pode causar golpe de aríete destrutivo. Após o evento de sobrepressão diminuir, a válvula reajusta quando a pressão do sistema cai abaixo do nível de purga – normalmente 2–7% abaixo da pressão definida para fluidos compressíveis e 10–20% para líquidos.
Duas geometrias internas governam o desempenho: fole convencional e fole balanceado. As válvulas convencionais têm toda a área do disco exposta à pressão de entrada, tornando-as sensíveis à contrapressão no lado de descarga. Projetos de fole balanceado usam um elemento de fole para isolar o disco da contrapressão, essencial quando a saída de alívio se conecta a um coletor de flare comum ou a um sistema de purga fechado. Muitas válvulas de alívio de segurança acionadas por mola podem ser convertidas de convencionais para foles simplesmente trocando o módulo de mola interno – um caminho de atualização econômico em aplicações brownfield.
Válvulas com mola vs. operadas por piloto vs. válvulas de fole: uma comparação lado a lado
Três tecnologias de válvulas de alívio dominam o mercado e cada uma se destaca sob diferentes restrições. Os projetos com mola continuam sendo os mais comuns porque fornecem abertura total sem fonte de energia externa e toleram contrapressão elevada quando equipados com fole. As válvulas operadas por piloto, por outro lado, usam uma pequena válvula piloto para detectar a pressão a montante e direcionar o meio do sistema para abrir a válvula principal. Isso proporciona uma purga mais restrita – geralmente 2% – e mantém a capacidade quase total até o ponto de ajuste. A desvantagem é a complexidade: uma válvula piloto adiciona um pequeno filtro, uma linha de detecção e mais possíveis caminhos de vazamento.
As válvulas de fole, sejam elas usadas em configurações de mola ou piloto, adicionam um fole metálico ou elastomérico para proteger a mola e guiar do fluido do processo. Isto não é negociável em serviços corrosivos onde a contaminação da mola pelo produto causaria desvio imediato do ponto de ajuste. Abaixo, uma comparação direta classifica os principais parâmetros para uma aplicação típica de vapor com orifício de 2 polegadas e classe de 150 libras:
| Parâmetro | Mola (Convencional) | Mola carregada (fole) | Operado por Piloto |
|---|---|---|---|
| Faixa de purga | 5–7% | 5–7% | 2–3% |
| Limite de contrapressão (% do conjunto) | 10% | 50% | 70% |
| Coeficiente de descarga Kd | 0.975 | 0.975 | 0.975 |
| Vazamento a 90% da pressão definida | Zero (assento metálico) | Zero (assento metálico) | Zero (assento macio ou metálico) |
| Perda mínima de pressão de entrada | 3% | 3% | 1% |
| Custo relativo instalado | 1,0× (linha de base) | 1,4× | 2,2× |
Para serviços de vapor e gás limpo com contrapressão estável, a válvula de fole com mola oferece o melhor equilíbrio entre desempenho e custo. Em serviços ou aplicações com líquidos que exigem uma pressão de reajuste muito baixa, uma válvula operada por piloto vale a pena. A válvula de alívio de segurança com mola convencional é a escolha certa para chaminés de ventilação independentes e fluidos não corrosivos onde a contrapressão permanece abaixo de 10% da pressão definida. Válvulas de alívio com mola em ferro dúctil atendem a esse perfil para água, líquidos não pulsantes e vapor de baixa pressão, proporcionando proteção robusta sem o custo adicional de foles.
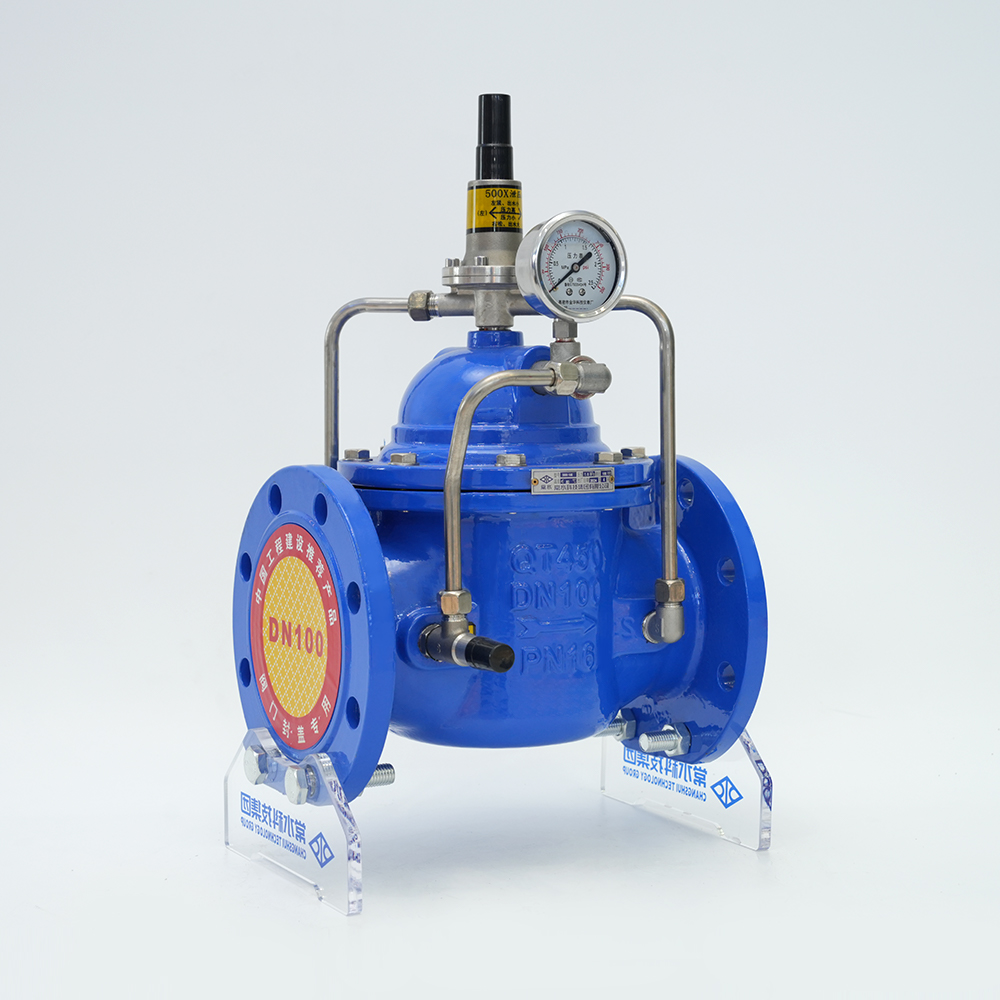
Seção I da ASME vs. Seção VIII: O que há de diferente para válvulas com mola
A certificação ASME não é um passaporte único – ela se divide em dois caminhos paralelos com requisitos marcadamente diferentes. A Seção I cobre caldeiras; A Seção VIII rege os vasos de pressão. A distinção é mais importante na tolerância de pressão definida, na janela de aceitação de purga e no tipo de certificação de capacidade que a válvula deve possuir. A escolha de uma válvula da Seção VIII para um coletor de caldeira pode resultar em uma instalação não conforme, mesmo que o número do modelo pareça correto.
| Requisito | ASME Seção I (Caldeiras) | Seção VIII da ASME (vasos de pressão) |
|---|---|---|
| Definir tolerância de pressão | ±1% (ou ±15 psi, o que for maior) | ±3% (ou ±2 psi para ≤70 psig) |
| Banda de aceitação de purga | 2–4 psi (ou 2–4%, dependendo da regulamentação) | Não especificamente obrigatório; normalmente 5–10% |
| Certificação de capacidade | Teste de fluxo de elevação total de acordo com UG-131, deve ser testemunhado por um observador designado pela ASME | O teste de capacidade do Office of Licensed Engineer (OLE) é aceito; menor sobrecarga administrativa |
| População de válvulas por vaso | Mínimo uma válvula; múltiplas válvulas permitidas somente se a capacidade combinada atender à demanda | São permitidas múltiplas válvulas; pressões de ajuste escalonadas permitidas até 105% da MAWP |
| Restrições materiais | Corpos de aço carbono com acabamento em bronze desencorajados acima de 406°F; ferro fundido proibido para saídas de superaquecedores | Opções de materiais mais amplas; ferro fundido permitido até classificações de classe 125 e 250 |
Uma válvula de alívio de segurança com mola estampada com a Seção I deve ser instalada dentro dos dois pés do bocal da caldeira, sem qualquer válvula de isolamento interveniente. As válvulas da Seção VIII podem ser colocadas mais a jusante, mas um erro comum é instalar uma válvula da Seção I em um vaso separador a jusante. A incompatibilidade desencadeia uma violação durante a inspeção jurisdicional, muitas vezes exigindo uma substituição emergencial da válvula. Para sistemas que operam no limite – como um grande tanque de armazenamento de água quente em uma usina de aquecimento urbano – muitos engenheiros adotam a certificação da Seção I para obter a margem de segurança adicional, mesmo que não seja estritamente exigida.
Guia de seleção de materiais: válvulas de aço carbono, aço inoxidável e revestidas com PTFE
O material do corpo e da guarnição de uma válvula de segurança com mola determina se ela sobrevive ao primeiro lote de produto corrosivo ou falha silenciosamente em semanas. Três grupos de materiais cobrem 90% das aplicações industriais: aço carbono (ASTM A216 WCB), aço inoxidável (ASTM A351 CF8M) e ferro dúctil revestido com PTFE. A decisão depende da temperatura, da taxa de corrosão e se o fluido do processo pode tolerar uma pequena contaminação por ferro.
| Meio de serviço | Aço Carbono (WCB) | CF8M de aço inoxidável (equivalente a 316L) | Ferro dúctil revestido com PTFE |
|---|---|---|---|
| Vapor saturado a 200°C | Sim; Vida útil de 20 anos se o pH do condensado for >7 | Sim; nenhum benefício adicional, a menos que haja presença de cloretos | Não; temperatura máxima de serviço 150°C |
| Ácido clorídrico a 30% a 25°C | Não; taxa de corrosão >5 mm/ano | Não recomendado; corrosão em ácido estagnado | Sim; contato metálico zero |
| Nitrogênio seco, 300 psig, ambiente | Sim; sem preocupações com corrosão | Sim; especificações excessivas, custo mais alto | Não é necessário |
| Hidróxido de sódio 20% a 80°C | Sim; corrosão sob tensão possível acima de 50°C se houver tensão residual | Sim; excelente resistência | Sim; mas verifique a taxa de permeação de NaOH à temperatura |
| Água desionizada a 90°C | Sim; captador de ferro pode ser inaceitável para eletrônicos | Sim; preferido para sistemas ultrapuros | Sim; adequado, mas limitado a aplicações de baixa pressão |
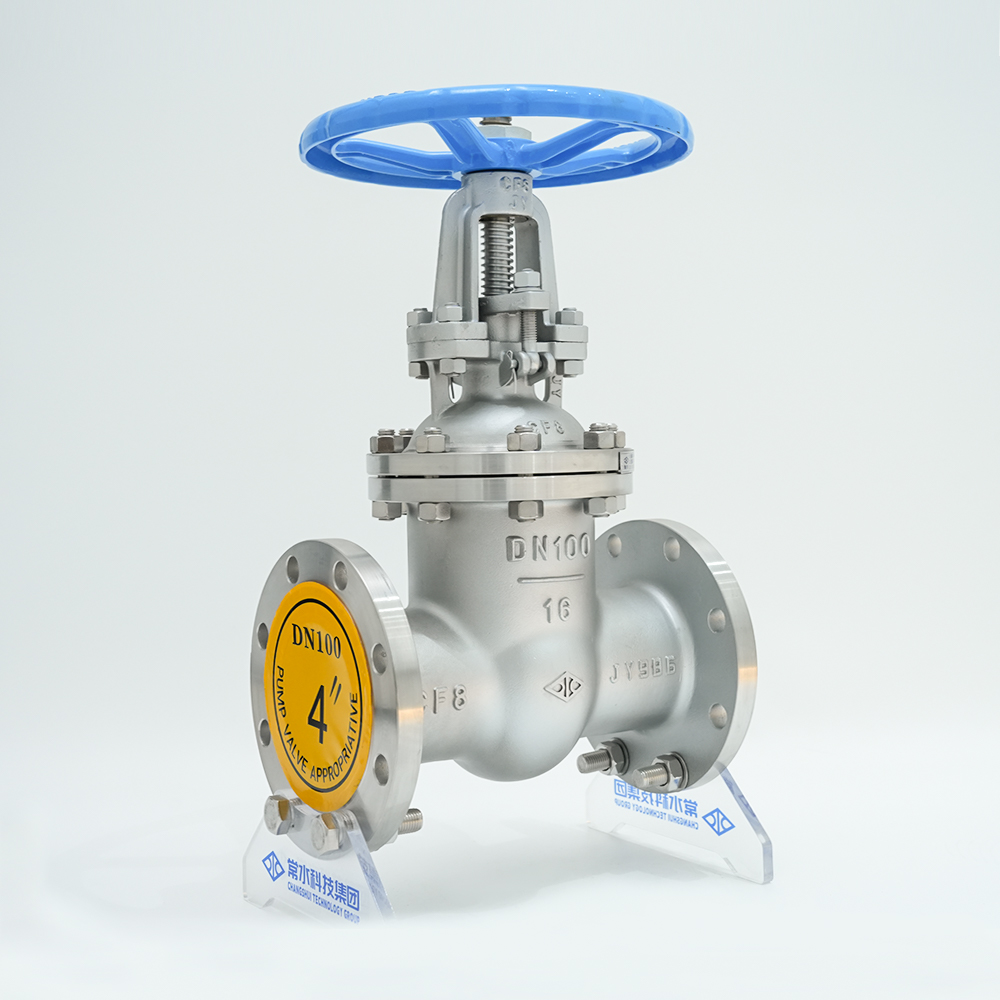
O aço carbono continua sendo a escolha padrão para vapor, ar e líquidos neutros em temperaturas moderadas. Seu custo por libra instalada é o mais baixo e as peças de reposição estão universalmente disponíveis. O aço inoxidável é obrigatório sempre que o processo não tolera contaminação por ferro ou quando cloretos acima de 50 ppm estão presentes. Válvulas revestidas com PTFE, como válvulas de gaveta de ferro dúctil com revestimento completo de fluoropolímero, elimina totalmente a exposição ao metal, mas exige redução de temperatura e pressão – normalmente 10% da pressão de trabalho a frio a 150°C. Para fluxos agressivos de resíduos ácidos ou químicos mistos, a opção revestida geralmente tem retorno dentro de seis meses, evitando substituições trimestrais de válvulas.
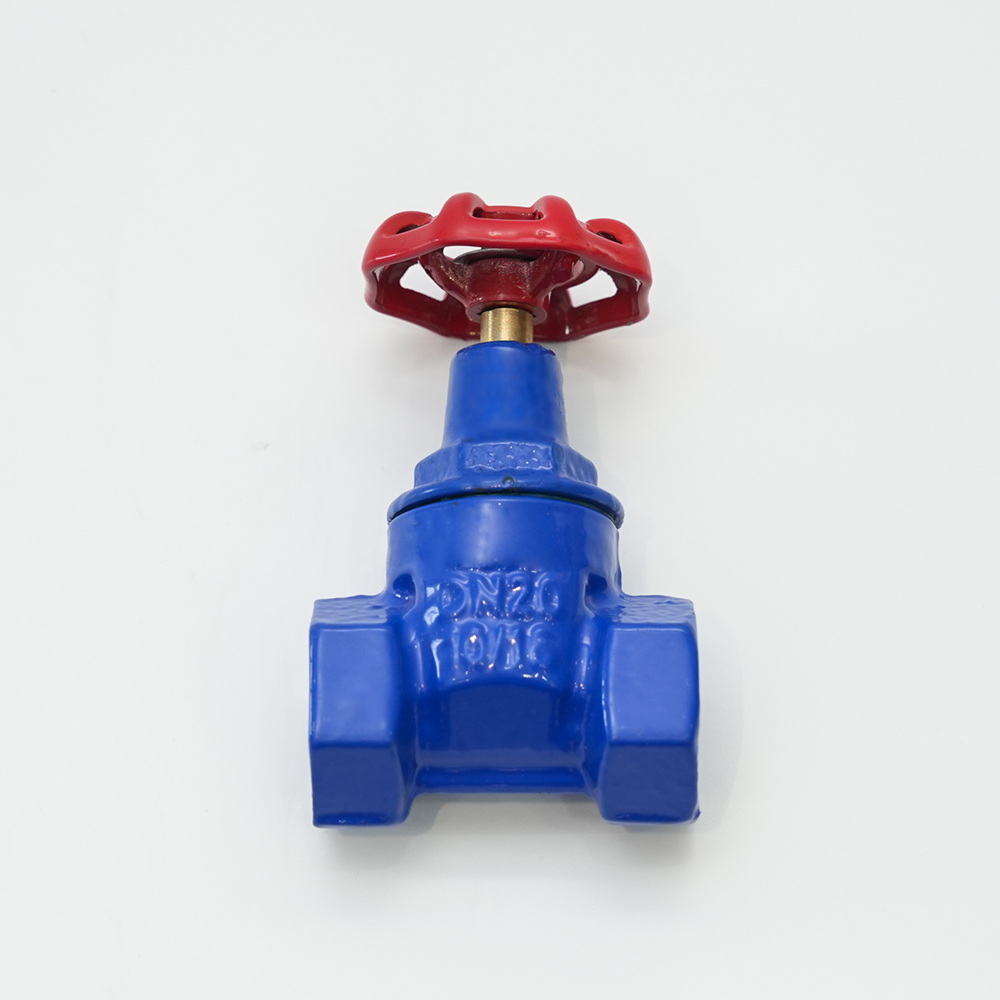
Melhores práticas de instalação: 5 erros críticos a evitar
Mesmo a válvula de alívio de segurança com mola mais bem calibrada tem um desempenho ruim quando instalada incorretamente. Anos de auditorias em fábricas revelam cinco erros recorrentes que comprometem a capacidade de alívio ou aceleram o desgaste.
- Orientação não vertical. Uma válvula de alívio de segurança com mola deve ser montada dentro de 2 graus da vertical verdadeira. Qualquer valor acima de 3 graus faz com que o disco se prenda à guia, atrasando a abertura e aumentando a purga. Instale um suporte de montagem com um nível de bolha integrado ou use uma ferramenta de alinhamento a laser antes de apertar os parafusos do flange.
- A contrapressão da tubulação de descarga excede 10% da pressão definida. Numa válvula convencional, a contrapressão aumenta diretamente a força de fechamento do disco, aumentando o ponto de ajuste real. Se o coletor de descarga estiver conectado a um sistema de flare que funciona a 15 psig durante uma purga, uma válvula ajustada a 100 psig abre efetivamente a 115 psig. A solução é mudar para uma válvula equipada com fole ou superdimensionar a linha de descarga para manter a contrapressão abaixo de 10% do ajuste.
- Perda de pressão de entrada acima de 3%. O Código (ASME VIII) exige que a perda de pressão irrecuperável entre o vaso e a entrada da válvula não exceda 3% da pressão de ajuste. Linhas de entrada longas e subdimensionadas ou um filtro de passagem total sem desvio de purga podem facilmente exceder 5% de perda, fazendo com que a válvula vibre – um ciclo rápido de abertura e fechamento que martela a sede e o disco. Aumente o diâmetro do tubo de entrada em um tamanho ou encurte o carretel para permanecer dentro do limite.
- Válvula de bloqueio deixada inadvertidamente fechada. Qualquer válvula de corte instalada entre o recipiente protegido e a entrada da válvula de alívio deve ser travada ou aberta e selada e inspecionada mensalmente. Um único bloqueio perdido levou a múltiplas explosões de caldeiras documentadas em históricos de casos da ASME. Use um sensor de proximidade conectado ao DCS da sala de controle, se possível.
- Mistura de materiais de mola com ambientes incompatíveis. O aço de mola padrão (cromo-silício) corrói rapidamente em serviço com H2S acima de 50 ppm, levando ao relaxamento da mola e à deriva dos pontos de ajuste. Em serviço ácido, especifique as molas Inconel X-750 ou Hastelloy C-276. O somador de US$ 600 protege uma válvula de US$ 6.000 e, mais importante, o navio de um milhão de dólares por trás dela.
Solução de problemas de falhas comuns: vazamento, vibração e desgaste do assento
Quando uma válvula de segurança com mola começa a vazar a 85% da pressão definida ou vibra durante um teste, a causa raiz é quase sempre mecânica – e não um erro de calibração. A solução de problemas sistemática segue uma cadeia lógica: vazamento na sede, instabilidade do disco (vibração) e, em seguida, degradação do material.
| Sintoma | Causa mais provável | Ação Corretiva |
|---|---|---|
| A válvula vaza abaixo da pressão definida à temperatura ambiente | Partícula estranha presa entre a sede e o disco; ou desalinhamento do assento após ciclagem térmica | Realize o torque a quente do colo da sede do bico; lave a entrada com nitrogênio. Se o vazamento persistir, inspecione o nivelamento da sede sob luz azul e rectifique ou substitua o disco. |
| A válvula vibra ou vibra durante o serviço com líquido | A perda de pressão de entrada excede 3% (consulte o erro de instalação nº 3) ou o mecanismo de disco/elevador ressoa com a pulsação do sistema | Aumentar o diâmetro da linha de entrada; adicione um amortecedor de pulsação ou uma mola mais macia com uma faixa de purga mais larga. Para vibração líquida persistente, considere converter para um disco com sede macia para aumentar o amortecimento. |
| Assento desgastado com listras trefiladas | Cavitação durante abertura parcial em serviço com líquidos; ou condensação intermitente em linhas de vapor | Instale um regulador de contrapressão a jusante para manter a contrapressão mínima, evitando a cavitação. Atualize para um assento e disco rígido Stellite 6. |
| O ponto de ajuste da mola caiu >5% | Fadiga da primavera ou relaxamento do estresse, muitas vezes devido à exposição a temperaturas acima da classificação da mola (normalmente 450°F para cromo-silício) | Substitua a mola por liga de alta temperatura (Inconel 718). Verifique se a ventilação do capô evita a absorção de calor da tubulação adjacente. Reinicialize e marque a pressão definida. |
| Ruptura do fole (válvula de fole) | Rachaduras por fadiga devido a ciclos completos excessivos; ou ataque químico de condensado preso dentro do fole | Substitua o elemento do fole. Adicione um orifício de drenagem no capô para liberar líquidos presos. Considere aumentar a frequência da inspeção do serviço para uma periodicidade semestral. |
Após qualquer reparo significativo – polimento da sede, substituição da mola ou troca do disco – a válvula deve ser reiniciada e testada em uma bancada de testes certificada. Um simples teste de bancada com ar comprimido não é suficiente para a conformidade. Uma oficina de reparos certificada pela ASME realizará um teste completo de pressão de ajuste e estanqueidade da sede usando nitrogênio ou vapor de acordo com os procedimentos originais do Código de Inspeção do Conselho Nacional (NB-23). Muitas fábricas programam uma válvula de segurança com mola sobressalente em rotação, permitindo a substituição em espécie enquanto a válvula removida sai para revisão, o que minimiza o tempo de inatividade do processo.
Análise de Custo: Custo Total de Propriedade para Válvulas Importadas vs. Domésticas
O preço de compra de uma válvula de alívio de segurança com mola de 2 polegadas varia de US$ 400 a US$ 3.000, dependendo dos materiais e certificações. Ao longo de uma vida operacional de 10 anos, a compra inicial representa apenas 12–15% do custo total. Trocas de serviços, peças sobressalentes e uma única interrupção não planejada diminuem a economia na aquisição. Uma verdadeira comparação do TCO deve comparar o custo inicial, a disponibilidade de peças sobressalentes, o tempo de resposta do suporte técnico e os intervalos esperados entre as revisões.
| Componente de custo | Válvula importada (fonte típica do Extremo Oriente) | Válvula Doméstica (por exemplo, Série 500X) |
|---|---|---|
| Compra inicial de válvula | US$ 1.200 | US$ 1.800 |
| Peças sobressalentes (um conjunto de produtos leves, mola, disco) | $ 900 (prazo de entrega de 60 dias) | $ 450 (estocado no país) |
| Inspeção anual e recertificação (2 ciclos em 5 anos) | US$ 600 (enviados para laboratório terceirizado; prazo de entrega de 4 semanas) | US$ 400 (centro de serviço local certificado; prazo de entrega de 5 dias) |
| Custo de interrupção não planejada — assumindo uma falha em 5 anos (perda de mão de obra na produção, 36 horas) | US$ 14.000 (peças sobressalentes atrasadas prolongam a interrupção) | US$ 8.000 (o envio expresso de peças reduz a interrupção em 18 horas) |
| Suporte técnico (chamadas de engenharia, consultoria de campo) | US$ 0 (suporte por e-mail limitado, barreira de idioma) | US$ 0 (resposta direta do engenheiro em até 4 horas) |
| TCO total de 5 anos | US$ 16.700 | US$ 10.650 |
A opção doméstica apresenta custo total 36% menor, apesar do preço inicial 50% superior. O fator de oscilação é o tempo de inatividade: uma única interrupção de 36 horas causada pela falta de uma peça sobressalente elimina 15 anos de economia no preço de compra. Em uma fábrica de produtos químicos que produz US$ 5.000 por hora de produto, a matemática se torna ainda mais desequilibrada. Muitos gerentes de confiabilidade de fábricas agora exigem um inventário local de uma válvula sobressalente completa para cada serviço crítico, armazenada no local ou em um armazém regional com garantia de 24 horas. Esta estratégia combina eficazmente com válvulas de gaveta flangeadas de aço inoxidável para isolamento e um patim de válvula de alívio dedicado, garantindo que uma única falha na unidade nunca isole a camada de proteção.